Artykuł sponsorowany
Jak technologia wykonania płaskownika zmienia mikrostrukturę, naprężenia własne i dalszą obróbkę
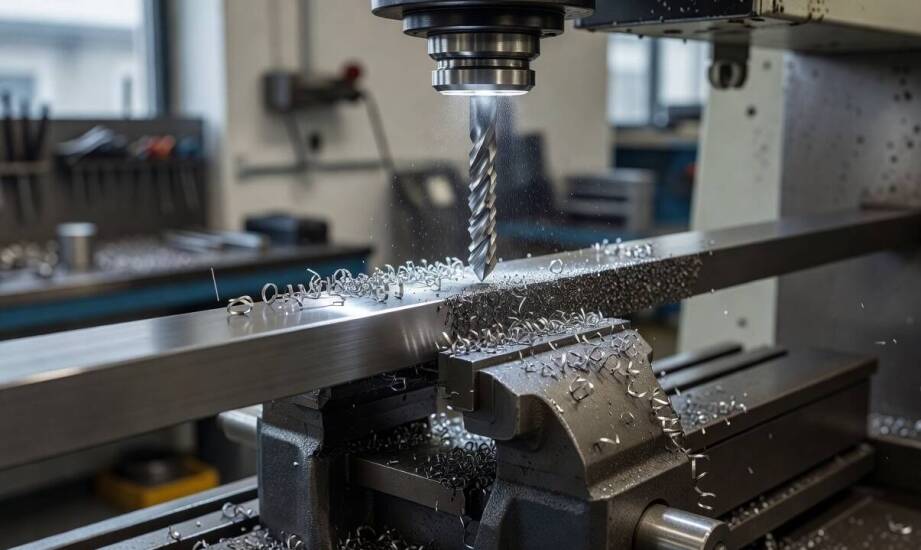
Ten sam detal wykonany z pozornie identycznego gatunku stali potrafi zachowywać się zupełnie inaczej podczas spawania, skrawania lub hartowania. Przyczyna tych różnic leży w historii technologicznej materiału, która determinuje jego wewnętrzną budowę. Sposób formowania hutniczego kształtuje ułożenie włókien oraz rozkład sił wewnątrz przekroju. Decyzja o wyborze konkretnego wariantu produkcji ma fundamentalne znaczenie dla stabilności wymiarowej i trwałości gotowego elementu maszynowego lub budowlanego. Niewłaściwe dopasowanie półproduktu do planowanych zabiegów warsztatowych często skutkuje pęknięciami lub nieodwracalnym zniekształceniem płaszczyzn.
Wpływ technologii walcowania na mikrostrukturę i układ włókien
Proces kształtowania stali w hucie całkowicie zmienia jej pierwotną budowę odlewniczą. Walcowanie na gorąco zachodzi w temperaturach rzędu 900–1300°C, co przekracza punkt rekrystalizacji stopu. Taka obróbka plastyczna skutecznie kruszy gruboziarnistą strukturę wyjściową. Powstaje wówczas gęsta, drobnoziarnista struktura ferrytyczno-perlityczna lub bainityczna. Materiał zyskuje charakterystyczne, wydłużone włókna ułożone równolegle do kierunku pracy walców.
Zupełnie inną budowę wewnętrzną wykazują elementy wycinane bezpośrednio z gotowych arkuszy blach. Półprodukt z blachy zachowuje układ ziaren materiału macierzystego. Brak w nim specyficznego ułożenia włókien, które powstaje wskutek wielokrotnego odkształcenia kierunkowego na linii walcowniczej.
Układ strukturalny bezpośrednio rzutuje na wytrzymałość mechaniczną detalu w poszczególnych osiach. Obecność ukierunkowanych włókien zapewnia podwyższoną odporność na pękanie w osi prostopadłej do kierunku walcowania oraz wyższą wytrzymałość wzdłużną. W przypadku materiałów ciętych z blachy orientacja ziaren pozostaje izotropowa w obrębie wyciętego fragmentu. Zjawisko to odgrywa szczególną rolę w konstrukcjach narażonych na złożone obciążenia boczne i silne naprężenia zginające.
Naprężenia własne a reakcja materiału na obróbkę
Różnice w dynamice chłodzenia oraz stopniu odkształcenia generują w stali zróżnicowane pola sił wewnętrznych. Nierównomierne stygnięcie materiału po walcowaniu tworzy naprężenia ściskające na powierzchniach zewnętrznych oraz rozciągające w głębi przekroju. Zjawisko to występuje powszechnie w elementach formowanych na gorąco. Alternatywna metoda, czyli cięcie termiczne z użyciem plazmy lub lasera, generuje lokalne strefy wpływu ciepła. Wzdłuż krawędzi cięcia pojawiają się silne naprężenia rozciągające, wywołane błyskawicznym nagrzaniem i gwałtownym studzeniem obwodu.
Prostoliniowość podczas skrawania
Zgromadzone wewnątrz materiału siły uwalniają się podczas usuwania kolejnych warstw metalu. Toczenie lub frezowanie zaburza pierwotną równowagę naprężeń, co prowadzi do fizycznego odkształcenia detalu w uchwycie maszyny. Materiał walcowany często wymaga zastosowania większych naddatków technologicznych lub zaplanowania operacji prostowania międzyoperacyjnego. Półprodukty wycinane z blach wykazują inną tolerancję wymiarową, a ich krawędzie mają zmienioną twardość, co wymusza korektę parametrów posuwu i prędkości obrotowej narzędzia.
Wpływ na spawanie i hartowanie
Historia technologiczna materiału warunkuje również sukces operacji spawalniczych i obróbki cieplnej. Wprowadzenie dodatkowej energii cieplnej sprawia, że siły wewnętrzne sumują się z nowymi naprężeniami hartowniczymi lub spawalniczymi. W skrajnych przypadkach prowadzi to do krytycznego paczenia konstrukcji lub powstawania mikropęknięć w strefie wpływu ciepła. Odpowiednio dobrane Płaskowniki stalowe minimalizują ryzyko degradacji złącza. Wymiary profilu muszą odpowiadać nie tylko projektowi, ale też fizycznym właściwościom wybranego procesu formowania.
Dobór odpowiedniego wariantu wykonania
Wybór metody produkcji półproduktu wykracza poza podstawową analizę gatunku stali. Inżynierowie i technolodzy muszą uwzględniać pełną ścieżkę obróbki warsztatowej, aby uniknąć problemów z geometrią i wytrzymałością maszyny. Zrozumienie mechanizmów powstawania naprężeń i układu ziaren pozwala na optymalizację procesów cięcia, frezowania i spawania. Dostawca materiałów odgrywa ważną rolę w zapewnieniu odpowiedniej powtarzalności partii produkcyjnych. Przedsiębiorstwo wielobranżowe ROSTAL zajmuje się dystrybucją wyrobów hutniczych, dostarczając profile o zweryfikowanej strukturze. Własne zaplecze laboratoryjne ze spektrometrami umożliwia dokładne zbadanie składu stopu przed skierowaniem go na halę produkcyjną. Kompleksowe podejście do specyfikacji technicznej materiału stanowi podstawę stabilności produkcji ciężkiej i precyzyjnej obróbki CNC.
Polecane artykuły
Zdejmowanie sztucznych rzęs bez podrażnień — jak gęstość preparatu wpływa na bezpieczeństwo i czas trwania zabiegu
Jak wysokościowe badania pomagają w ocenie zdolności do pracy na wysokościach?

Lokale gastronomiczne i najczęściej popełniane błędy